Engenharia Reversa
Impressão 3D
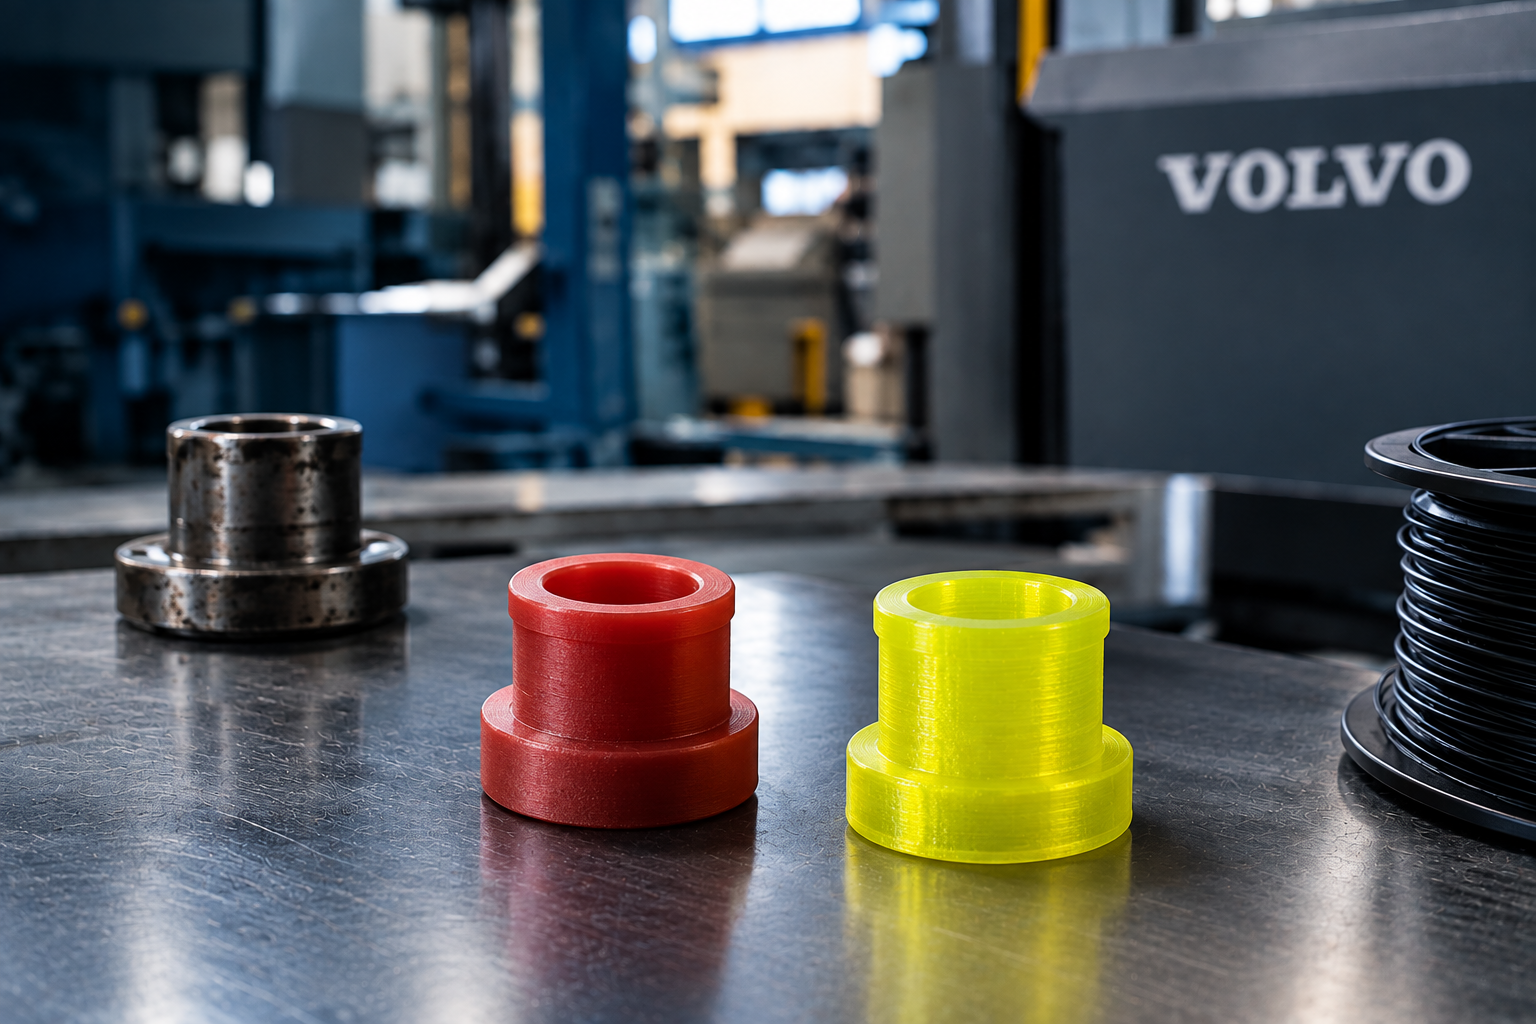

Na fábrica da Volvo do Brasil em Curitiba (PR), uma peça pequena de reposição, essencial para a linha de furação profunda, dependia de um centro de usinagem com pouca disponibilidade e de um processo caro. Em um projeto desenvolvido com a Slim h7, a peça passou a ser produzida com impressão 3D por extrusão de material, sob demanda e dentro da própria manutenção. Este case mostra os critérios técnicos de cada decisão e o que o resultado significa para quem gerencia manutenção, engenharia de processos e custos industriais.
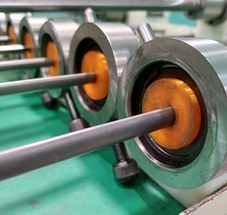
Na furação profunda, ferramentas longas trabalham com alta exigência de alinhamento e estabilidade. Na fábrica da Volvo, uma peça usinada em nylon PA6 tinha a função de travar o movimento axial dessas ferramentas. É um componente simples na aparência, mas sua falta significa parada de linha.
Dois fatores transformavam a reposição em um problema recorrente para a manutenção:
A Volvo buscou então uma alternativa de processo e de material que fosse, ao mesmo tempo, econômica e confiável.
O projeto partiu de quatro critérios claros, que servem de referência para qualquer avaliação de peça de reposição por manufatura aditiva:
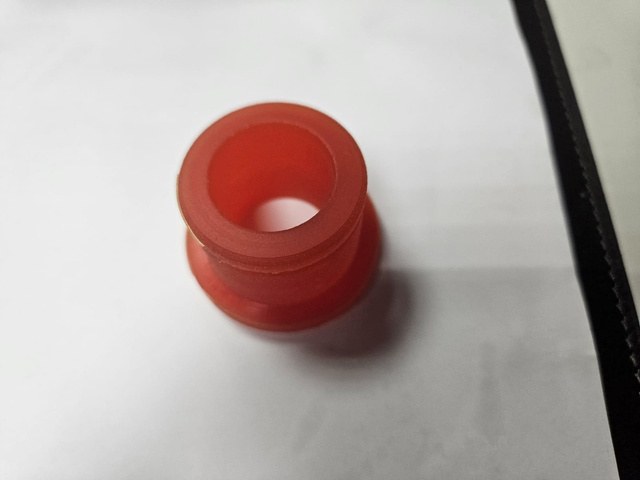
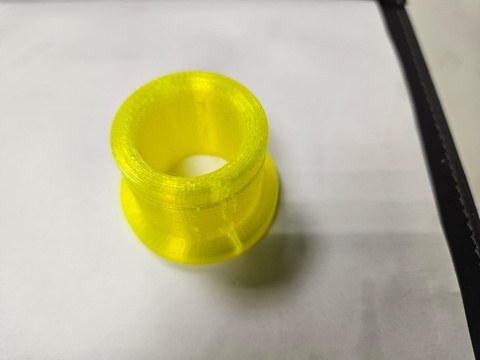
A primeira etapa foi desenvolver os modelos CAD da peça e verificar se a manufatura aditiva atenderia às tolerâncias geométricas da aplicação. A análise mostrou que as duas famílias de tecnologia avaliadas eram capazes disso: a extrusão de material, que trabalha com filamento, e a fotopolimerização, que trabalha com resina.
Com as duas opções aprovadas em geometria, a equipe fez uma comparação detalhada entre elas. A extrusão de material se mostrou mais adequada às necessidades específicas do cliente e às propriedades desejadas para a peça, principalmente pela disponibilidade de elastômeros técnicos como o TPU. O quadro abaixo resume como as duas tecnologias do portfólio Slim h7 se comparam:
| Categoria | Extrusão de material (escolhida) | Fotopolimerização |
|---|---|---|
| Princípio | Fabricação por filamento fundido (FFF) | Estereolitografia por máscara (MSLA) |
| Precisão dimensional | ± 0,2 mm | ± 0,01 mm |
| Materiais | Termoplásticos, elastômeros e compósitos | Resinas fotocuráveis em 405 nm (flexível, impacto, calcináveis e de aplicações médicas) |
| Vantagens | Maior gama de materiais; impressão multicores ou multimateriais; maior capacidade de impressão em tamanho; melhor opção de entrada para manufatura aditiva | Maior qualidade superficial e riqueza de detalhes; maior uniformidade e precisão em toda a peça; maior produtividade por área; mais indicada para peças pequenas, detalhadas e produzidas em lote |
| Limitações | Linhas de impressão bem visíveis; resistência varia conforme a orientação de impressão; precisão dimensional varia conforme o material | Materiais não suportam exposição prolongada à luz UV; exige pós-processo, lavagem e pós-cura; exige furos de escape em geometrias ocas; deformação em paredes muito altas e finas |
| Equipamentos no portfólio | Ender, séries K1 e K2 Creality; série Kobra Anycubic e Elegoo de grandes formatos | Anycubic M7 e Photon Mono P1 |
A escolha do filamento TPU 95A veio de um estudo das propriedades mecânicas exigidas pela aplicação, complementado por testes de durabilidade que confirmaram a viabilidade da solução. O TPU (poliuretano termoplástico) na dureza Shore 95A é um elastômero firme: tem flexibilidade suficiente para absorver os esforços de travamento sem trincar e boa resistência à abrasão e a óleos, características importantes em um ambiente de usinagem com lubrificação constante.
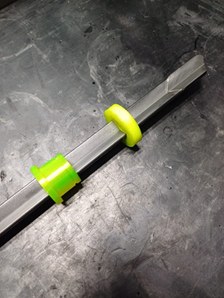
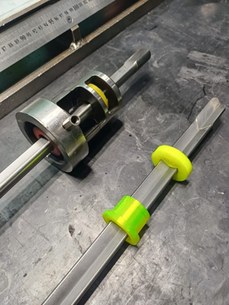
A implementação trouxe redução de 19% nos custos de fabricação da peça. O dado mais relevante para a gestão, porém, está no tempo. Cada peça passou a levar cerca de 3 horas para ser produzida, mais do que na usinagem. Ainda assim, o saldo foi positivo, por dois motivos:
Em campo, segundo a própria Volvo, a vida útil da peça em TPU é muito próxima à da peça de nylon usinado. Após um período de uso, também se constatou que o TPU apresenta resistência à lubrificação semelhante à do nylon, com desempenho consistente nas condições reais de operação.
Ao tornar a manutenção independente de outros departamentos, a Volvo passou a ter uma fabricação enxuta das peças de reposição e uma redução significativa no tempo de parada da linha. Na prática, o projeto atua em três indicadores que costumam estar no radar da gestão industrial:
A experiência também abriu caminho para estudos de engenharia reversa em outras peças de reposição da planta. Esse costuma ser o efeito mais valioso de um primeiro projeto bem-sucedido: ele cria método.
O caminho percorrido neste case pode ser replicado em outras plantas. Em linhas gerais, um projeto bem conduzido passa por quatro fases:
A engenharia da Slim h7 faz a avaliação técnica de peças de reposição, ferramentas e dispositivos da sua linha e indica a tecnologia, o material e o equipamento certos para cada aplicação. Envie fotos ou desenhos da peça para começar.
Solicitar avaliação técnica pelo WhatsAppComercial Slim h7: (41) 9218-8863
Em muitos casos, sim. No case da Volvo do Brasil, uma peça de nylon PA6 que trava o movimento axial de ferramentas de furação profunda passou a ser produzida em TPU 95A por extrusão de material, com vida útil muito próxima à da original e custo de fabricação 19% menor. A viabilidade depende de tolerâncias, esforços, temperatura e contato com fluidos, por isso cada peça precisa de avaliação técnica.
O TPU 95A é um elastômero termoplástico de dureza Shore 95A. Ele combina flexibilidade com boa resistência à abrasão e a óleos, o que permitiu absorver os esforços de travamento e manter o desempenho em ambiente lubrificado, com comportamento semelhante ao do nylon usinado observado em uso.
As duas famílias atenderam às tolerâncias geométricas desta peça. A extrusão de material (filamento) foi escolhida por se adequar melhor às necessidades do cliente e às propriedades desejadas, além de oferecer a maior gama de materiais, incluindo elastômeros como o TPU. A fotopolimerização (resina) costuma ser indicada quando a prioridade é precisão dimensional, acabamento superficial e riqueza de detalhes em peças pequenas.
Não necessariamente. Neste projeto, o tempo de máquina subiu para cerca de 3 horas por peça. O ganho veio da independência: a manutenção deixou de esperar a fila do centro de usinagem, que tinha baixa disponibilidade, e passou a produzir sob demanda, com custo por hora de máquina consideravelmente menor.
Itens de baixo volume e reposição frequente, que dependem de usinagem disputada ou de fornecedor externo com prazo longo e que podem parar a linha quando faltam, como buchas, espaçadores, guias, batentes, suportes e gabaritos. Uma triagem com engenharia reversa indica quais delas compensam.